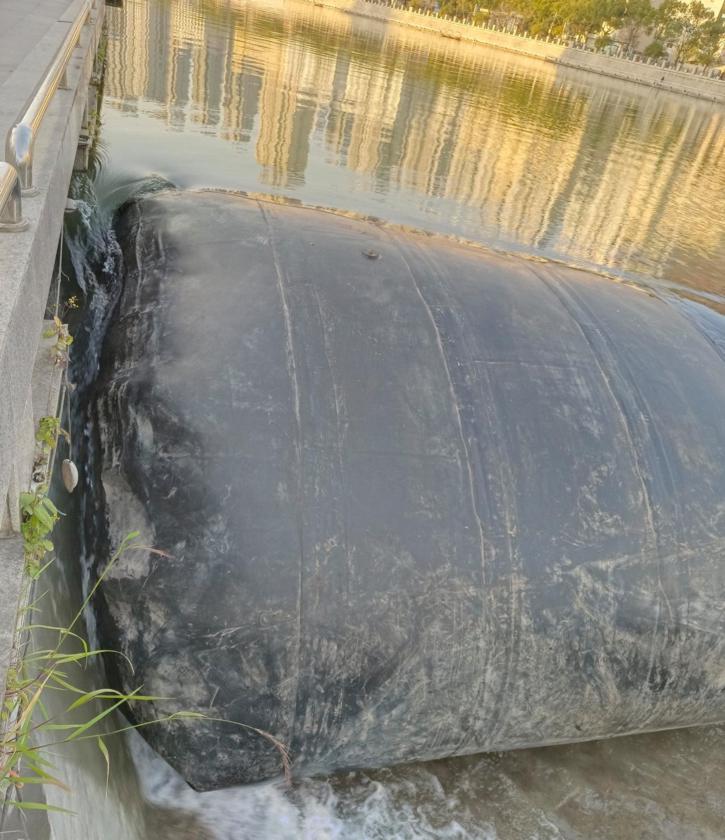
在橡胶坝整体结构中,坝头(坝袋两端封头) 是应力最集中、破损率最高、工艺要求最严格的关键部位。
相比于坝身主体,坝头长期承受水压挤压、反复充胀塌坝弯折、侧边止水摩擦、锚固结构剪切力,是橡胶坝开裂、脱层、渗水、鼓包的高发区域。
很多橡胶坝使用寿命短、端部漏水,根本原因就是坝头硫化工艺不标准、包折不到位、补强不足、存在死角应力。
本文依据《SL227-2014橡胶坝技术规范》,详细讲解橡胶坝标准坝头热硫化制作工艺、施工流程、技术要点及验收标准,适用于工程采购、技术交底、施工报审、质量验收。
橡胶坝坝头为坝袋两侧封闭端头,承担三大核心作用:
行业硬性规范:新坝生产坝头必须采用工厂整体热硫化成型,严禁现场冷粘制作!
冷粘工艺仅可用于后期破损修补,不能作为新坝坝头成型工艺,否则1-3年内必然出现脱层、开胶、漏水。
普通小厂工艺直接裁断帆布,导致纤维外露、进水腐蚀、分层鼓包。
正规工艺采用多层阶梯式向内包折工艺:
该步骤是决定坝头能否耐用8~10年以上的核心工序。
坝头直角折叠是最大工艺缺陷,极易造成应力集中、反复弯折断裂。
标准工艺要求:
坝头全部转角位置做圆弧过渡处理,禁止硬折直角,分散弯折疲劳应力,大幅提升抗弯折寿命。
坝头属于加厚受力区,必须双层补强:
通过加厚补强,解决坝头局部应力薄弱问题,提升抗水压、抗撕裂性能。
坝头必须专用定型模具硫化,参数严格固定:
保证橡胶与帆布分子充分交联,硫化后整体一体,无分层、无软胶、无欠硫。
杜绝市面上常见的“低温假硫化”“快速硫化”偷工减料行为。
硫化完成后禁止快速脱模降温,需在模具内缓慢冷却定型,
消除内部热应力,防止坝头变形、翘边、局部张力不均。
高标准水利、景观蓄水、高坝工程,采用坝身+坝头整体一次硫化成型工艺:
是目前市政重点工程首选工艺。
橡胶坝坝头耐用与否,不在于橡胶厚度,而在于硫化工艺、包折工艺、补强工艺是否规范。
正规工厂热硫化、阶梯包折、圆弧过渡、双层补强、标准高温高压硫化,是坝头长期不漏水、不开裂、免维修的根本保障。
工程采购、施工验收,优先认准整体热硫化坝头工艺,拒绝简易冷粘、直角折边、外露裁边劣质工艺。